


新闻动态
News
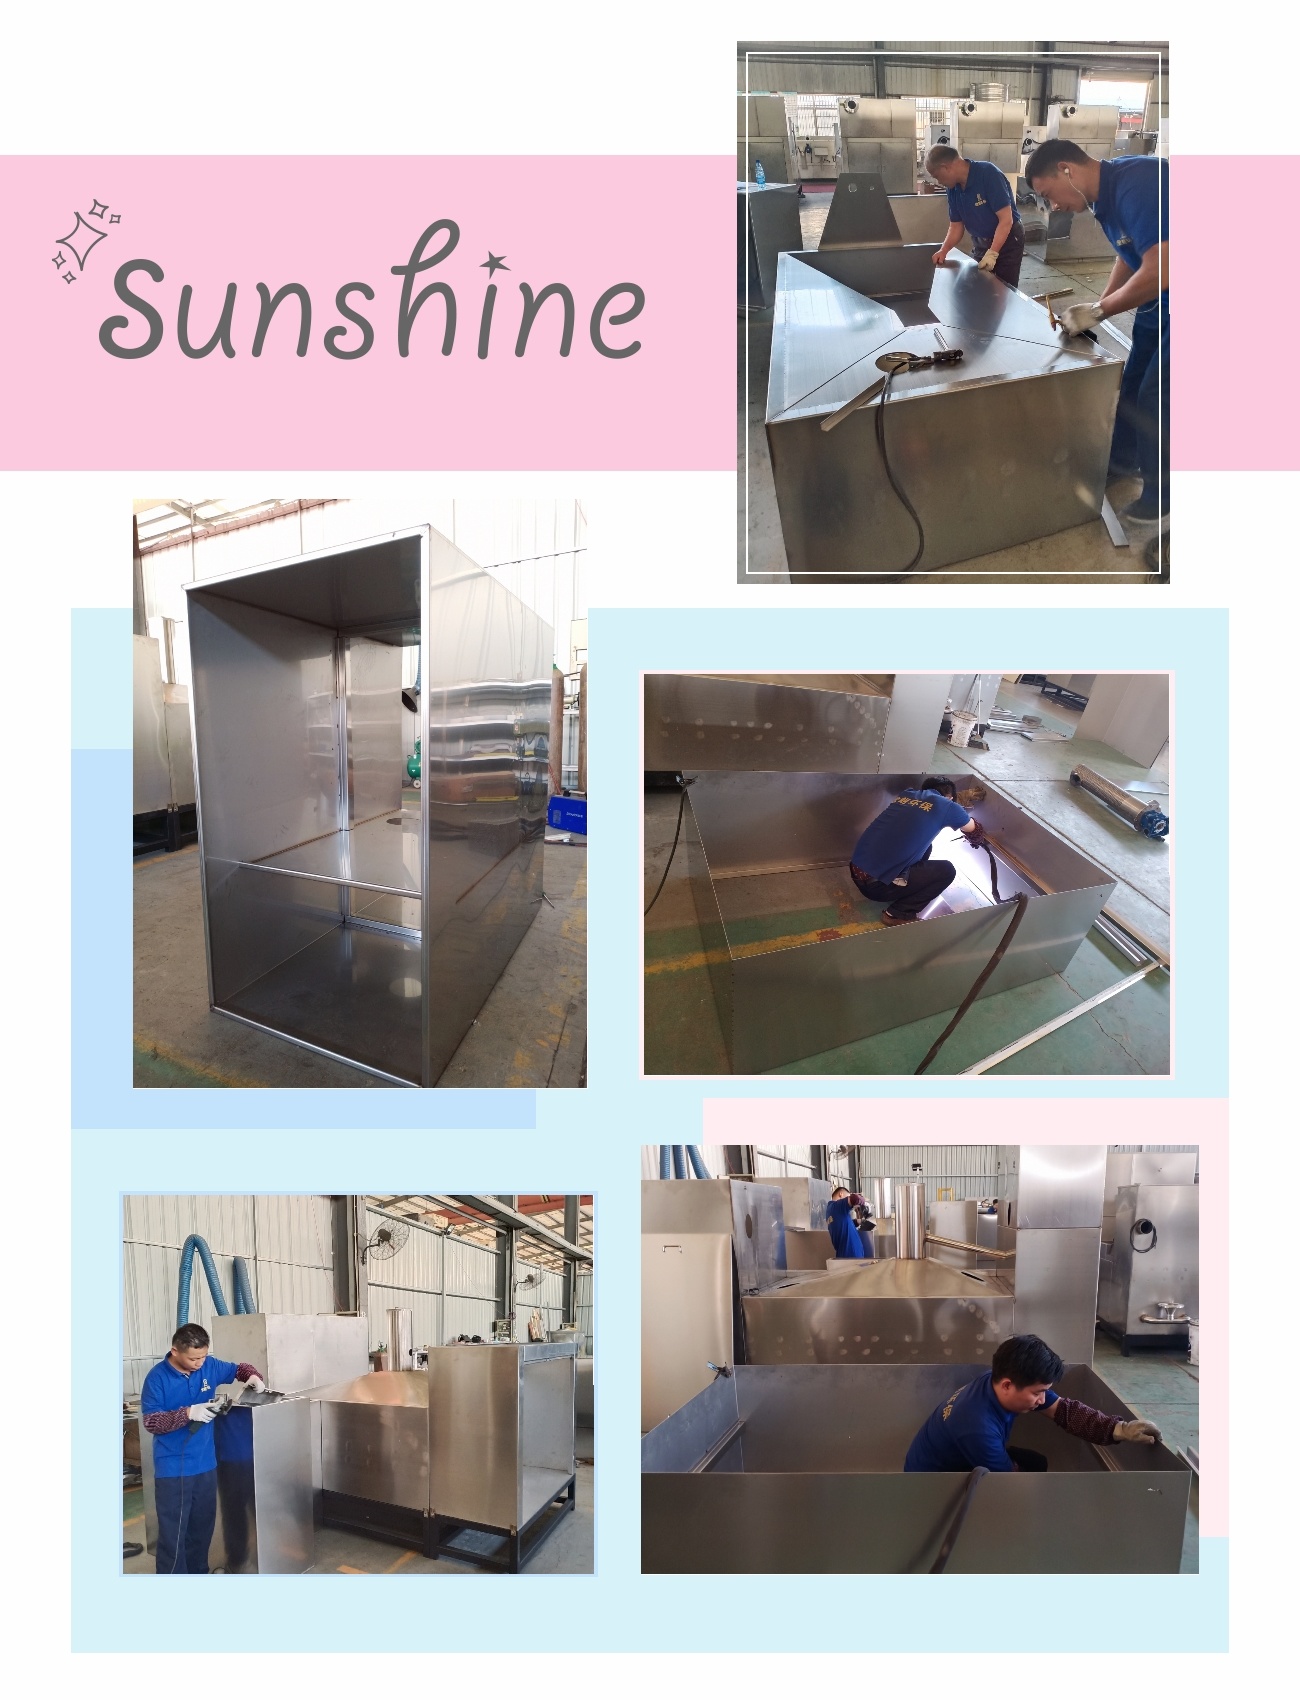
不锈钢焊接要点
发布时间:
2019-09-25
来源:
不锈钢焊接要点与注意事项
一、施焊前的准备工作
1、 根据产品图纸要求用机械加工的方法在接头处,去除不锈钢复合层,对接焊缝需开合适的坡口。
2、焊缝两侧各10-20mm宽度范围内作好清理工作,用钢丝刷或打磨的方法,去除氧化物、锈、油、水分等影响焊接质量的物质。
3、按产品图纸装配,在碳钢侧用CJ422,φ3.2mm焊条定位焊,定位焊焊工应具有有效的岗位操作证书,保证定位焊的质量,定位焊有效长度为25-30mm。 二、焊接过程
1、不锈钢复合钢板对接缝的焊接工艺
1.1基层碳钢焊接
1.1.1采用埋弧自动焊的方法,正面焊一层,翻身后反面先用碳弧气刨方法清根,再封底焊一层。焊接规范如下:
位置 焊丝 焊剂 焊丝直径 电弧电压 焊接电流 焊接速度
正面 H08A J431 φ5mm 31-33V 500-550A 44-46 cm/min
反面 H08A J431 φ5mm 32-34V 580-620A 44-46 cm/min
1.1.2焊后清渣,并打磨。
1.1.3焊后用X射线抽样检查,抽样比例为10—20%,或用UT探伤检。
1.2过度层焊接
采用c02半自动气保焊方法,焊接一层,焊接规范选择如下:
药芯焊丝 TS—309
焊丝直径 φ1.2mm
电弧电压 19-21V
焊接电流 130-150A
1.3复层焊接
采用c02半自动气保焊方法,焊接一层,焊接规范选择如下:
药芯焊丝 TS—309
焊丝直径 φ1.2mm
层间温度150℃
2、不锈钢复合钢板角接缝焊接工艺。
2.1基层碳钢焊接
2.1.1按图纸要求的焊脚尺寸,采用c02半自动气保焊方法,进行角接缝焊接。焊接规范要求:
焊丝直径 φ1.2mm
电弧电压 19-21V
焊接电流 150-180A
2.1.2焊后对焊缝进行清理,去飞溅,清渣,并对不锈钢侧的焊缝进行打磨。
2.2过渡层焊接
采用c02半自动气保焊方法,焊接一层,焊接规范选择如下:
药芯焊丝 TS—316
焊丝直径 φ1.2mm
电弧电压 20-22V
焊接电流 140-160A
层间温度150℃
2.3.2焊后做好清理工作,去飞溅和焊渣,观察焊缝。
上一页
下一页
上一页
下一页
推荐新闻
CONTACT INFORMATION
联系方式
公司地址:湖南省长沙市万家丽南路二段688号长沙总部基地8-B栋1单元10层1006
厂部地址:长沙县黄兴镇沿江山村湖南科兴产业园2栋5号门